回到設計庫示範設計

CNC 銑削・車削・打樣與小批量

差一條,就可能裝不上去。所以報價之前,先把圖面對一遍。

「一條」是加工廠的說法,指 0.01 公釐。千分刃做 CNC 銑削與車削,接單件打樣,也接小批量。收到圖面先對過一遍再報價;交期寫在報價單上,有變動先通知您。
寄圖面詢價
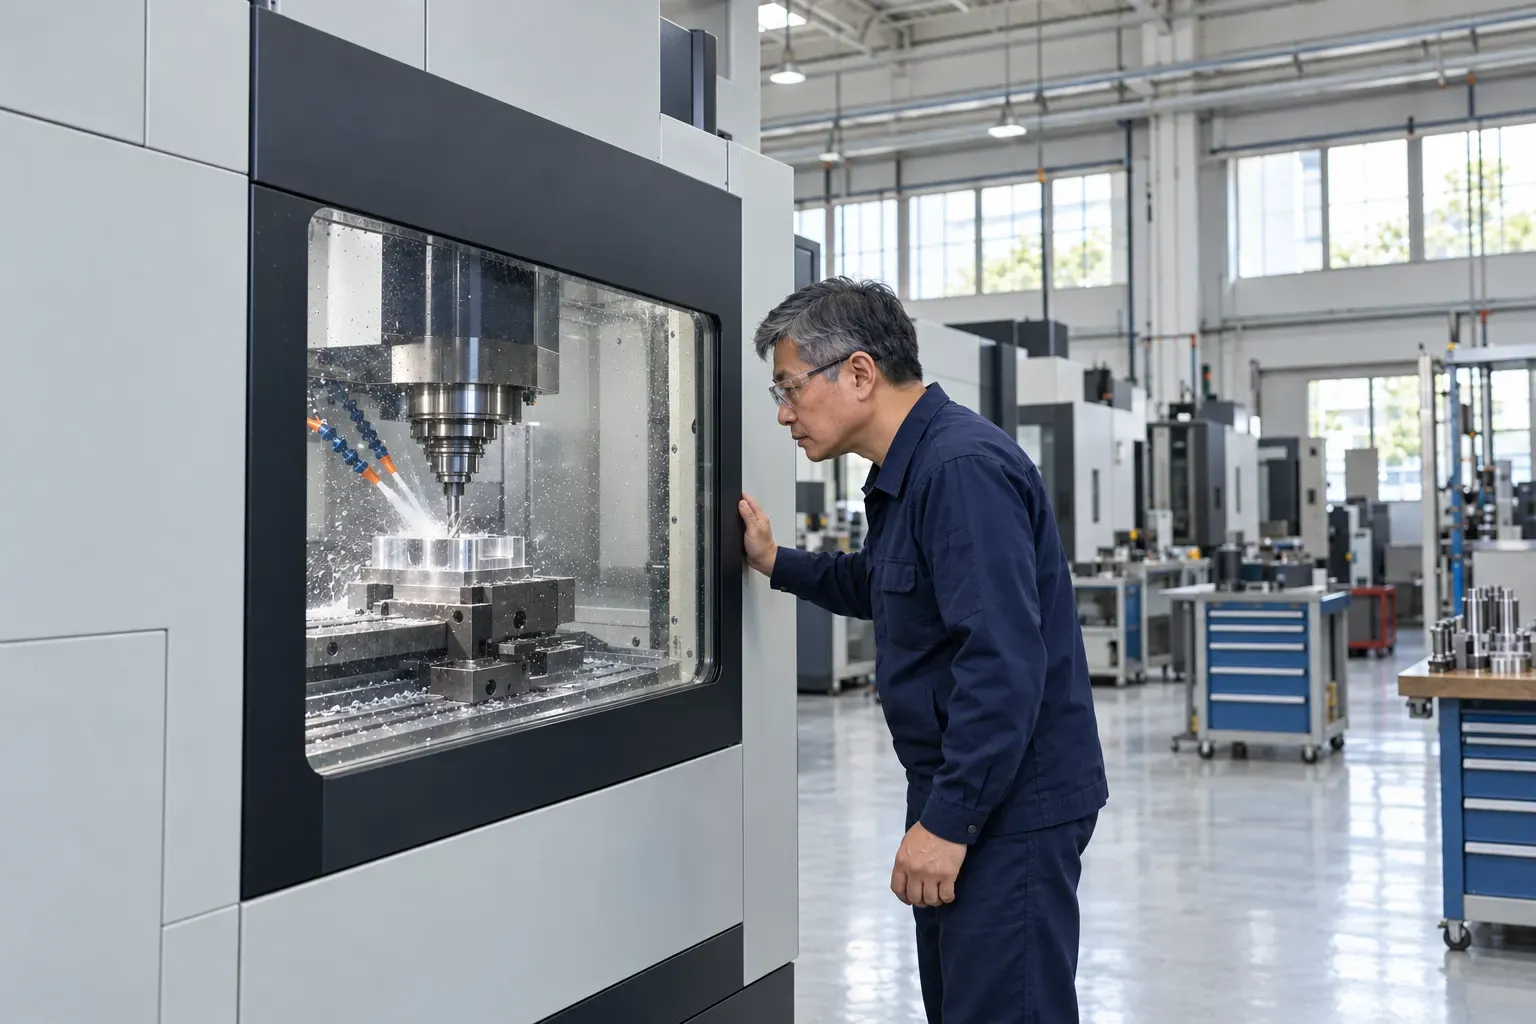
CNC 銑床的防護窗裡,刀具在鋁料上切削、切削液噴著;戴護目鏡的師傅彎腰隔著窗看

0.01mm

師傅說的「一條」

圖面上的公差,就是用這種單位在算。

材質

鋁好切、白鐵黏刀,
每種料有它的脾氣。

沿著刻度選一種材質,看看它適合怎麼加工、要注意什麼、常配哪些表面處理。材質還沒決定的,先看這裡,再跟我們談用途。
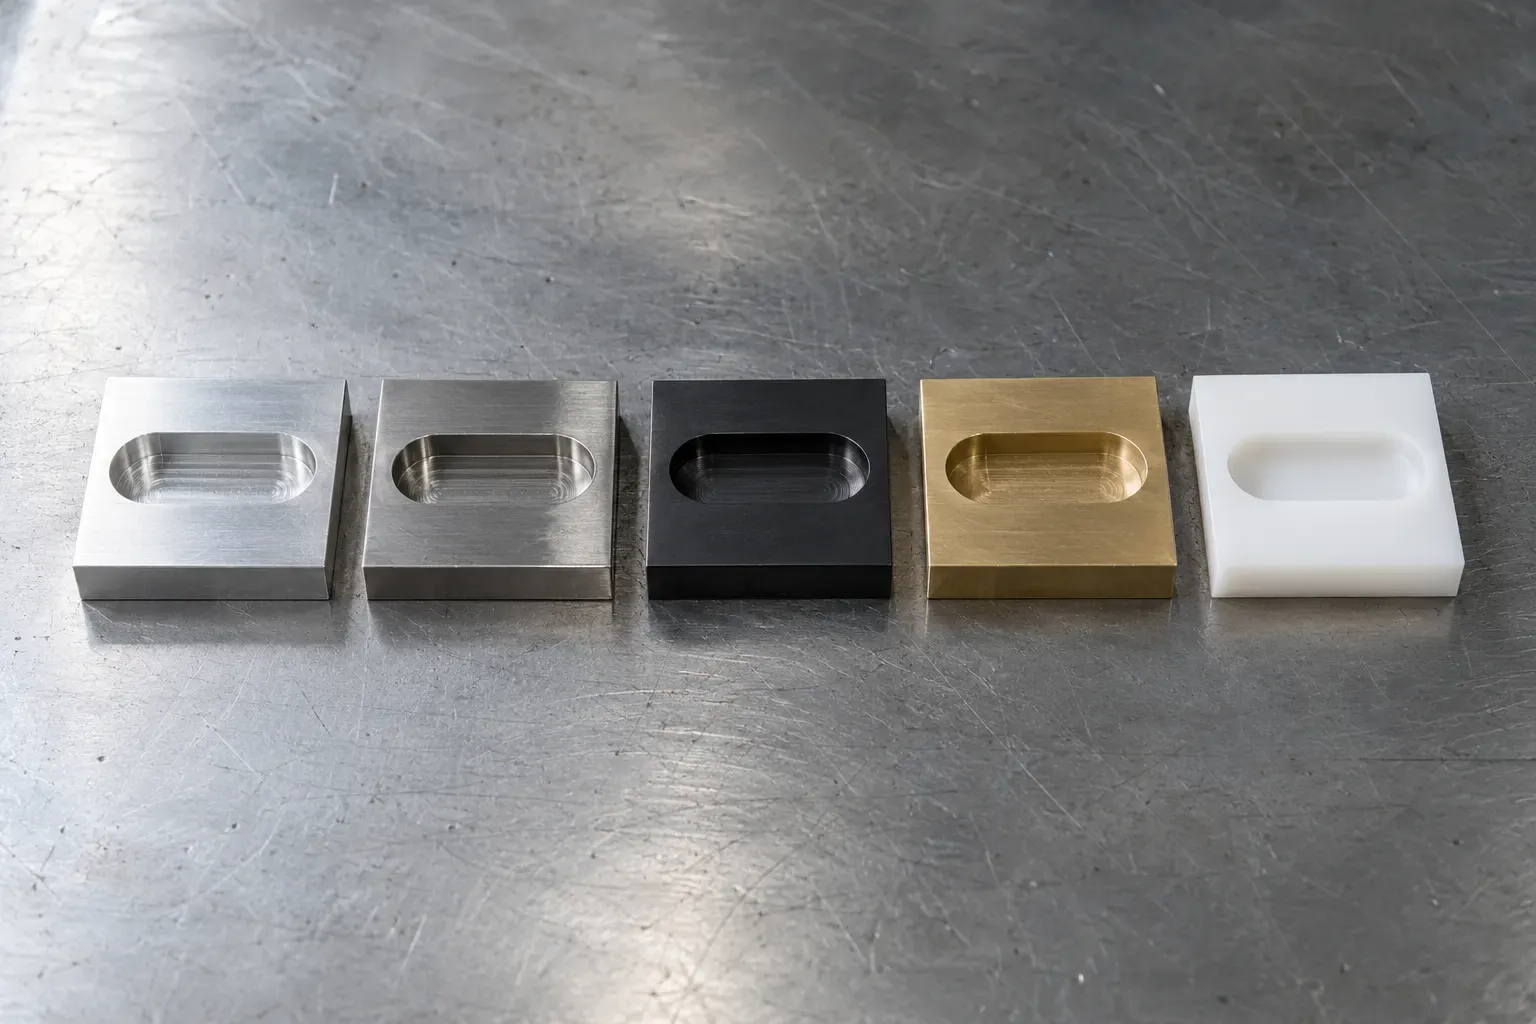
工作台上並排五塊試片:鋁、不鏽鋼、染黑的碳鋼、黃銅與白色塑膠,每塊都銑出一個凹槽
同一個凹槽,五種材質,刀痕和光澤都不一樣。

選一種材質

五種材質依序列在下面。

工件剖面示意

鋁(AL)

常見6061、7075 這類鋁合金

特性
輕、好切削、散熱好;外殼、底座、治具常用。
適合的加工
CNC 銑削做外殼、底座與散熱件;車削做軸套與小零件。
要注意
薄壁與細長的零件,加工後容易變形,要留夾持的位置,粗加工和精加工分開做。陽極處理後會多一層皮膜,尺寸跟著變,配合的孔與螺牙要事先預留。
常見的表面處理
陽極處理(可以染色)、硬陽極、噴砂後陽極、導電用的化成皮膜
詢價時多寫一句
哪幾面是外觀面,能不能留夾持的痕跡。

不鏽鋼(SUS)

常見304、316 這類不鏽鋼(師傅也叫「白鐵」)

特性
耐腐蝕,食品機械、潮濕與戶外的零件常用;比鋁硬,也比較黏刀。
適合的加工
銑削、車削、鑽孔攻牙;很細的孔與窄槽,配合放電或線割。
要注意
越切越硬(加工硬化),刀具磨耗快,工時比鋁長;深孔與小螺牙,報價前先確認做不做得到。
常見的表面處理
噴砂、拉絲、鈍化處理、電解拋光
詢價時多寫一句
用在什麼環境。食品、戶外、會碰到化學品,建議的材質與處理都不一樣。

碳鋼(STEEL)

常見S45C、SS400 這類碳鋼

特性
強度好、取得容易;機械結構件、軸、齒輪常用。
適合的加工
車削軸類、銑削結構件;要硬度的,熱處理後再研磨到尺寸。
要注意
會生鏽,加工完先上防鏽油,或做表面處理;熱處理會變形,精度要求高的尺寸,留到熱處理以後再加工。
常見的表面處理
染黑、鍍鋅、化學鍍鎳;熱處理有調質、高週波
詢價時多寫一句
要不要熱處理、硬度要求多少(圖面有標就好)。

銅(CU)

常見黃銅、紅銅(純銅)

特性
導電、導熱好。黃銅好切削,常做接頭與小零件;紅銅軟,常做導電件,以及放電加工用的電極。
適合的加工
黃銅適合車削的小零件;紅銅以銑削為主。
要注意
紅銅軟又黏,容易起毛邊,夾持時也容易壓傷;銅放久會氧化變色,保存與包裝方式要先講好。
常見的表面處理
鍍錫、鍍鎳、鍍銀、防氧化處理
詢價時多寫一句
是導電、散熱還是外觀用途,接觸面能不能有刀紋。

工程塑膠(PLASTICS)

常見賽鋼(POM)、尼龍、電木、壓克力、PEEK

特性
輕、絕緣、耐磨;治具、絕緣件、滑動件常用。
適合的加工
銑削、車削都可以;透明壓克力可以拋光。
要注意
熱脹冷縮比金屬大,尼龍還會吸濕,尺寸跟著變;公差很緊的,量測時的溫度與時間要先講好。切削時溫度太高會熔、會起毛邊。
常見的表面處理
多半不做;需要時可以噴砂成霧面,或拋光
詢價時多寫一句
使用溫度大約多少,會不會碰到油或化學品。

這裡寫的是一般加工的常見情況;實際做法,依圖面、數量與用途討論決定。

加工項目

銑、車、鑽、攻牙在廠內,
表面處理交給熟的協力廠。

一件零件從胚料到出貨,多數工序在廠內完成;熱處理、電鍍、陽極這些,交給長期配合的協力廠,回廠後我們再檢查一次外觀與尺寸。
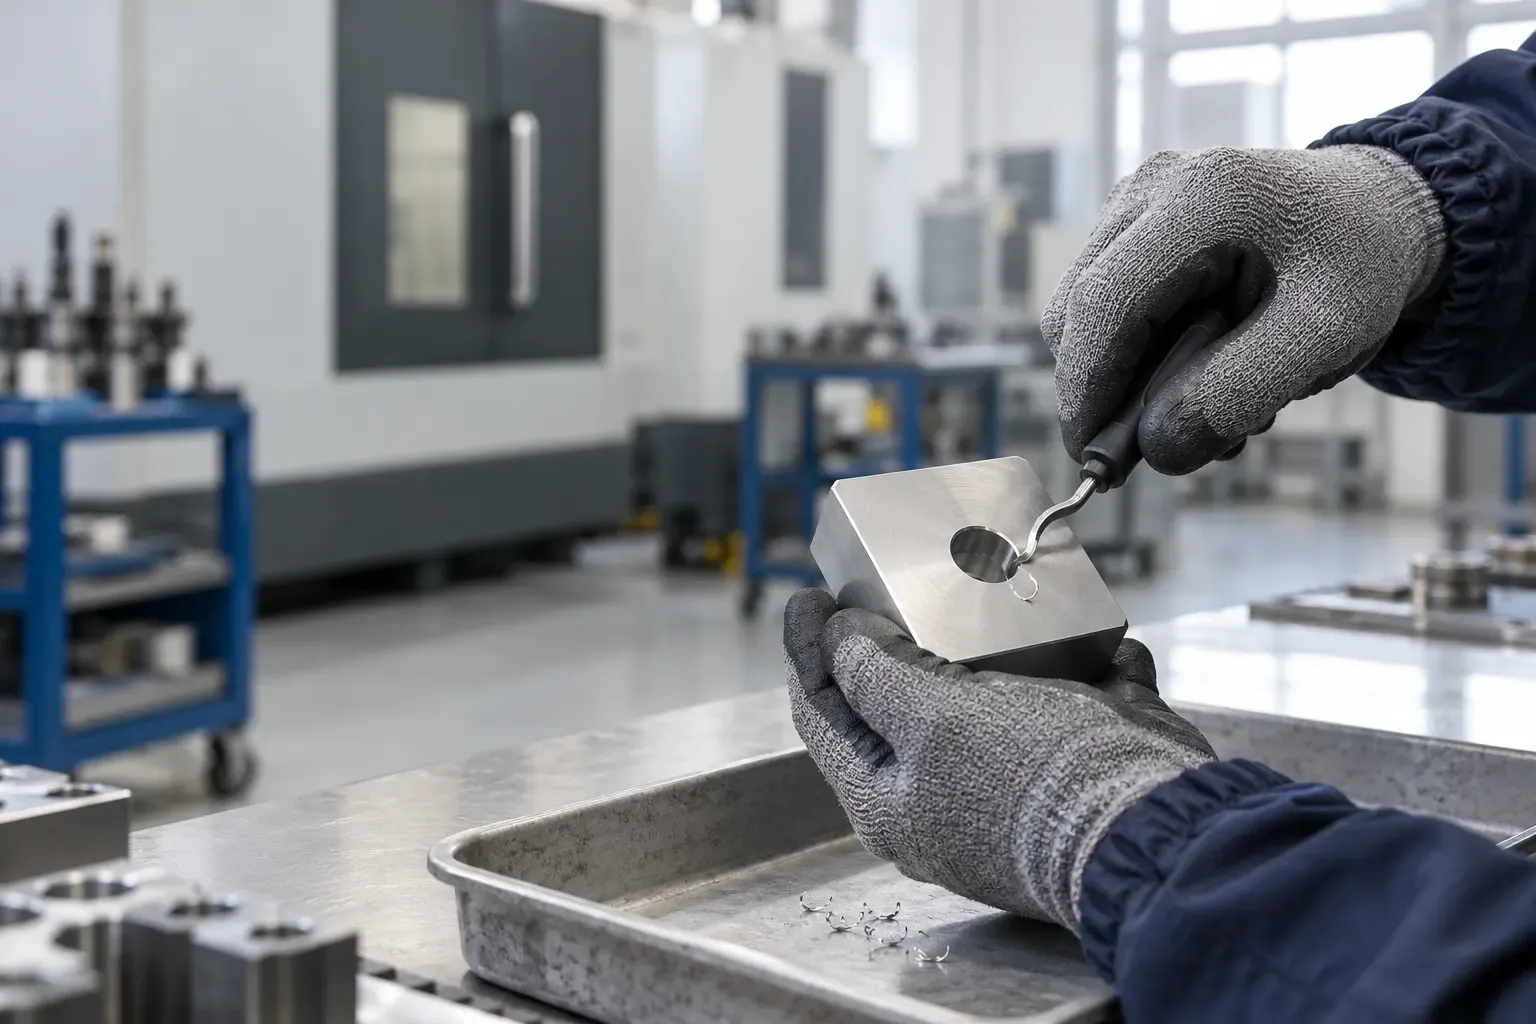
戴防割手套的手拿著去毛邊刀,修一件不鏽鋼零件的孔邊
孔邊和稜角都修過,拿在手上不割手。
  1. CNC 銑削

    三軸、四軸加工;多面的零件,盡量一次夾持做完,減少重新夾持的誤差。

  2. CNC 車削

    軸、套、法蘭這類圓形零件。

  3. 鑽孔與攻牙

    各種孔徑與螺牙;深孔先評估做法。

  4. 線割與放電

    很細的槽、內孔的尖角,配合線割或放電加工(視需要由協力廠加工)。

  5. 去毛邊與倒角

    圖面沒有要求保留銳邊的,孔邊與稜角都修過,拿在手上不割手。

  6. 量測與檢驗

    卡尺、分厘卡、高度規;需要時用三次元量測。

詢價要附什麼

詢價時附上這六樣,
報價就不用來回問。

寄圖面之前,照下面六條自己對一遍:手上有的就勾起來,示範圖面上對應的位置會蓋一個藍油圈。這六樣寫清楚,報價快,做出來也比較不會跟您想的不一樣。
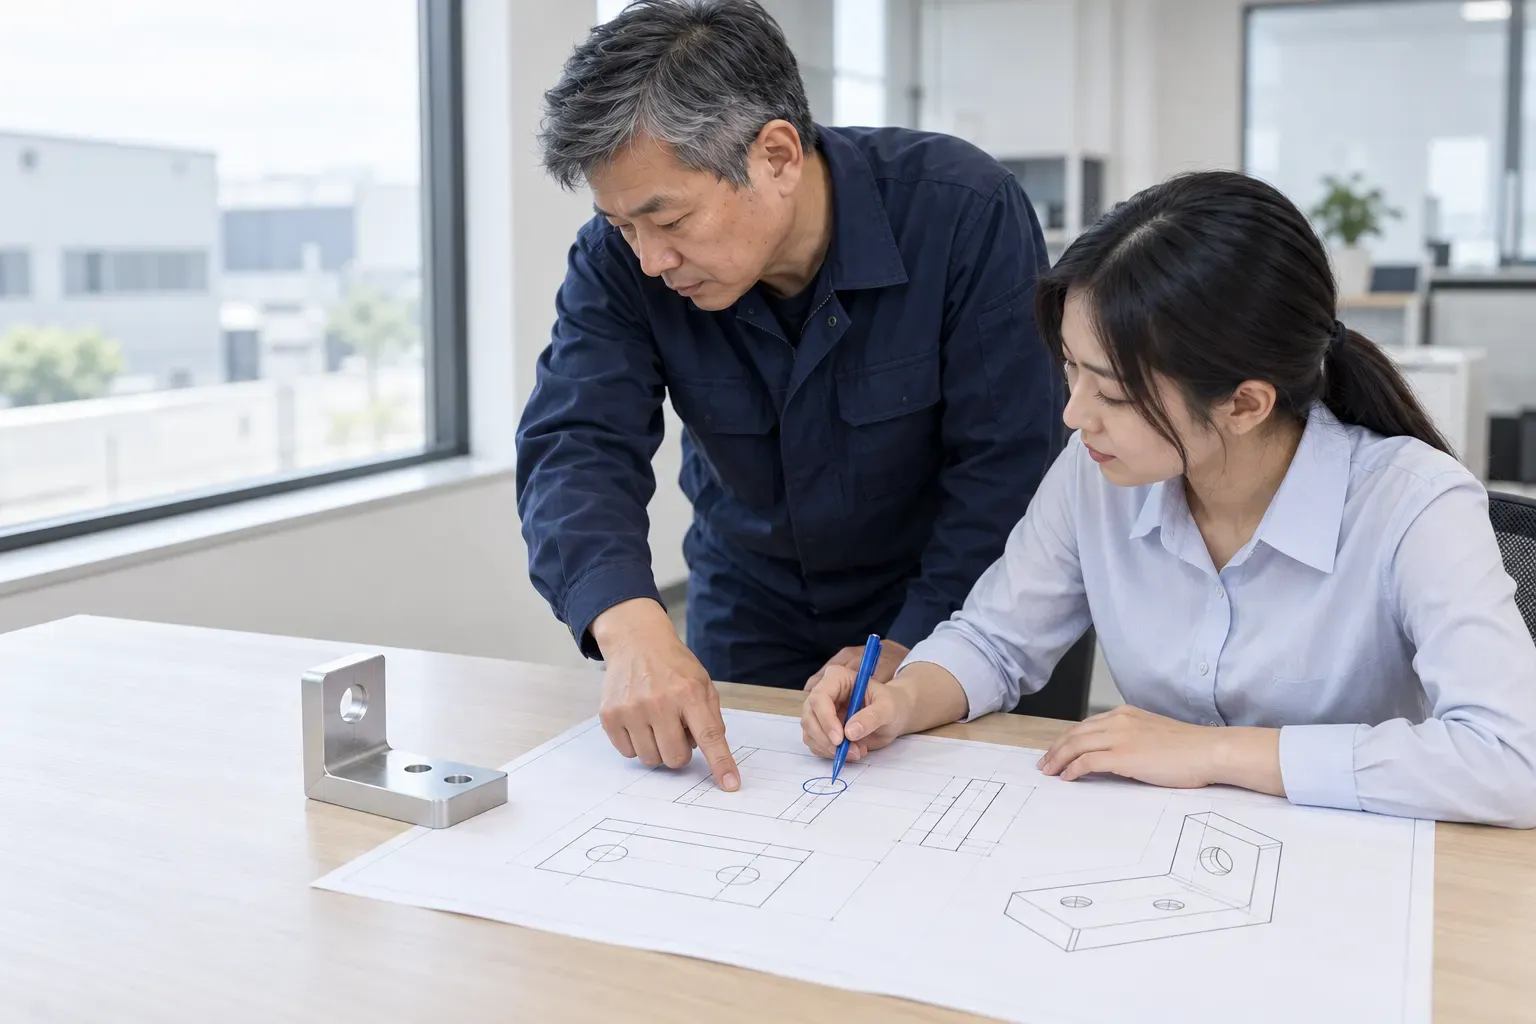
桌上攤開一張零件圖,穿深藍色工作服的師傅指著圖上一角,年輕的女業務拿藍筆圈起來
看圖時,先圈出要問的地方,再報價。
示範圖面(虛構零件:L 型固定座)

圖面只用在這次報價與加工;需要的話,先簽保密協議。

詢價前自己對一遍

圖上的六個藍油圈,對應下面六條。

已勾 0/6

六樣都對過了,可以寄圖面了。

寄圖面詢價

這份清單不會送出,只在您的畫面上勾。

打樣流程

先做一件、量過,
沒問題才做後面的。

以一次打樣為例。每一段完成都會跟您說一聲;看不懂、做不到的尺寸,停下來先問您。

  1. 看圖

    先看哪幾個尺寸要特別小心、哪裡改一點會好做很多,整理成問題回給您。

  2. 報價

    報價單寫清楚材質、數量、表面處理、交期與檢驗方式。

  3. 備料與排程

    您確認後備料、排進機台的時程,告訴您預計交貨日。

  4. 首件

    重要尺寸逐一量過,記進量測紀錄。

  5. 檢驗

    整批做完,照圖面檢查重要尺寸與外觀,量測紀錄跟貨一起附上。

  6. 包裝出貨

    依材質與表面處理分隔包裝,避免互相刮傷;交貨後有問題,拍照告訴我們。

做不到的尺寸,報價前就說;
不會先接下來再說。
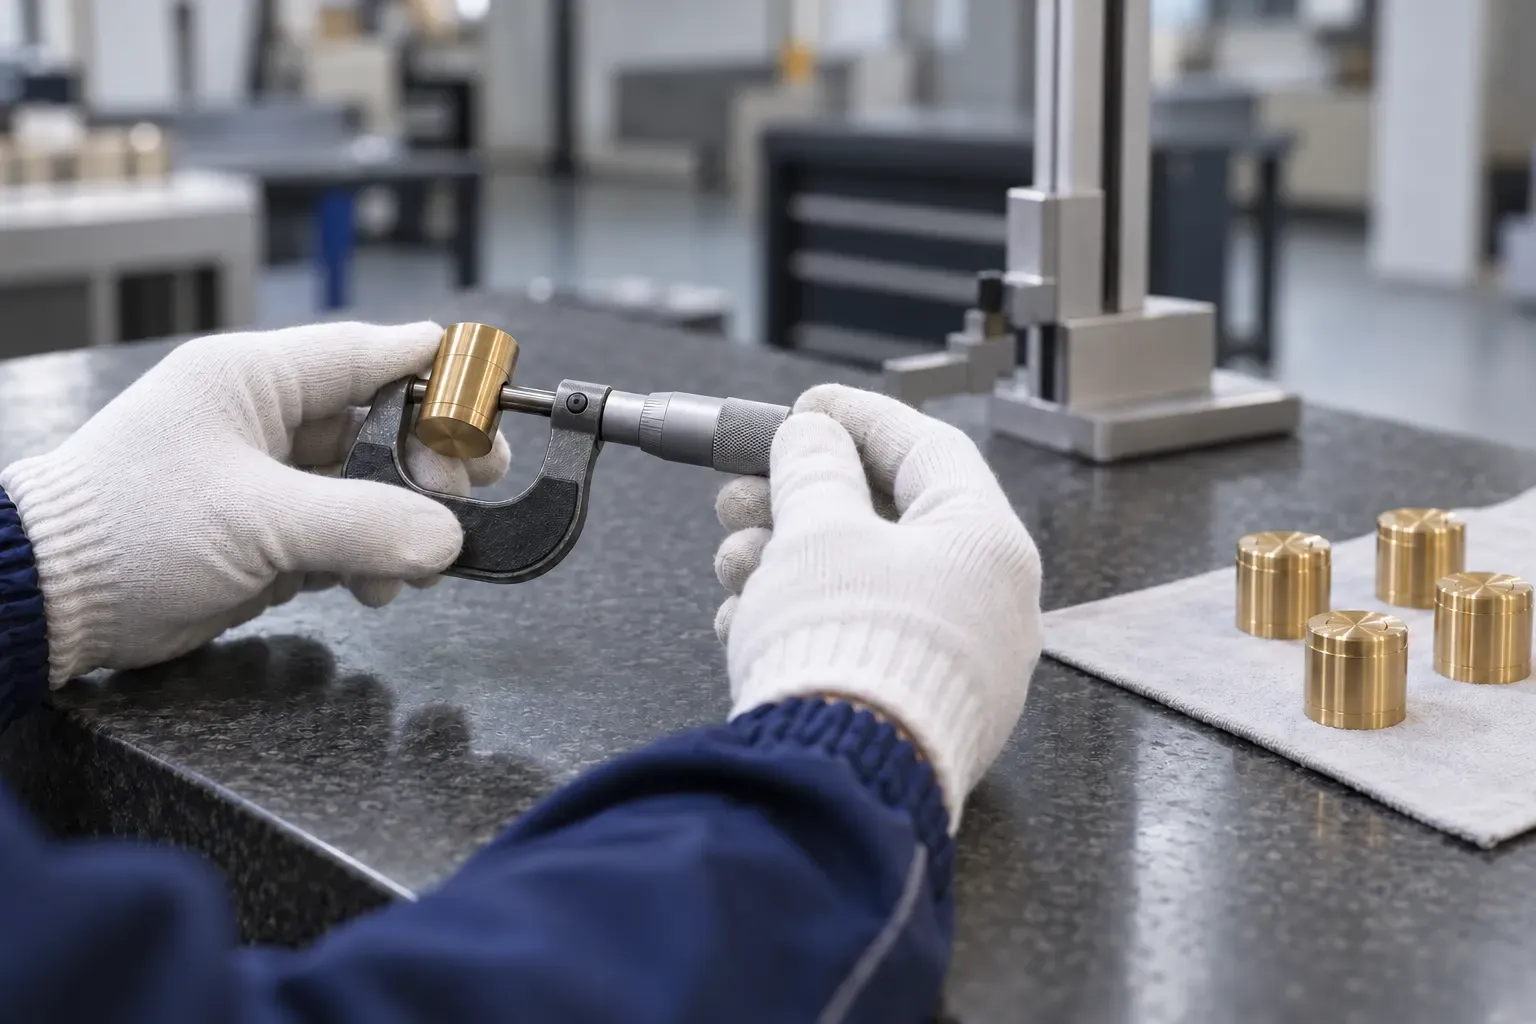
戴白手套的雙手在大理石平台上,用分厘卡量一件車好的黃銅零件
首件做好先量,重要尺寸記在量測紀錄上。

常見問題

「只做一件,
也可以嗎?」

可以。打樣的單價會比量產高,因為寫加工程式、做治具、試切的時間,都算在這一件裡;數量多了,這些時間就攤開。報價時,打樣和量產分開列給您看。

只有樣品、沒有圖面,可以做嗎?

可以先談。我們量樣品、畫成圖面給您確認,確認後再報價;磨損或變形的地方,重要尺寸跟您一起判斷。樣品要是您有權使用的設計。

公差可以做到多少?

看材質、形狀和尺寸。報價前會先告訴您,哪些尺寸做得到、哪些建議調整設計或改用其他加工。

可以幫忙改設計,讓它好做一點嗎?

可以提建議:例如內角加圓角、減少加工深度、公差放寬一些,常常就好做很多。改不改由您決定,加工以您確認的圖面版本為準。

表面處理可以一起處理嗎?

可以。交給長期配合的協力廠,回廠檢查後一起出貨;顏色和光澤有要求的,請附樣品。

會附檢驗報告嗎?

打樣件附重要尺寸的量測紀錄。需要全尺寸報告、材質證明或指定格式的,詢價時先告訴我們。

收到以後發現尺寸不對,怎麼辦?

先拍照、量一下是哪個尺寸,告訴我們。我們對照圖面與出貨前的量測紀錄一起查原因;是加工造成的,重做,或依雙方約定處理。

聯絡我們

圖面寄過來,
我們圈出要問的地方。

寄信附上圖面,我們看完會把要確認的地方圈出來,連同報價一起回覆;圖面比較複雜的,先打電話跟您對一次。也可以約時間來廠裡,帶著樣品,站在機台旁邊一起討論。

地址
○○市○○區○○路 ○○ 號(示範地址)
時間
週一至週五 08:00–17:30;週六、週日與國定假日休息。
來廠討論,請先約時間。
電話
(04) 0000-0000(示範號碼)
卸貨
廠房門口可以停小貨車卸料(示範)
Email
hello@example.com
交流道加油站工業區服務中心○○路○○街千分刃開車約 5 分鐘位置示意圖

EMAIL

圖面當附件寄來就好,檔案太大可以附雲端連結。收到後一個工作天內,先回信確認收到哪些檔案;報價大約哪天給,也在那封信裡說。

信裡附上這幾樣:

  1. 照上面「詢價要附什麼」的六樣
  2. 零件用在哪裡、跟什麼東西配合

示範網站:這個 email 是示範用的,不會寄到任何人。